Språk

En kamaxelparti som driver 0,02 mm på lobflanken efter PPAP-godkännande är inte ett rutinmässigt kvalitetsmeddelande – det är ett produktionsstopp, en omarbetning av tidkedjan och en garantiexponering som går in i sexsiffriga.
Upphandlingsteam ger sig sällan ut för att köpa risk. Men när en kamaxel enbart hämtas på styckpris, är faktorerna som skyddar programmet – utskriftskontroll, metallurgisk stabilitet, processkapacitet och leveransdjup – exakt de faktorer som förhandlas bort. Anhui KORBOR Machinery Co., Ltd. (KORBOR) har tillverkat kamaxlar exklusivt sedan 1999 och skickar idag över 2,3 miljoner kamaxlar per år från en 22 000 kvadratmeter stor verkstad i Anqing, Kina. Beslutsramen nedan är den som KORBOR tillämpar med OEM-köpare som förväntar sig att en komponent förblir identisk under motorprogrammets livslängd.
Kärndefinition
En kamaxel är motorkomponenten som styr ventillyft, varaktighet och timing. Varje ventiltågshändelse är låst i precisionsgeometrin hos dess lober och hårdheten på dess löpytor, vilket är anledningen till att kamaxelförsörjning är ett metallurgiskt beslut lika mycket som ett bearbetande.
Ingenjörstrycket är det viktigaste dokumentet vid kamaxelupphandling; en leverantör som inte kan hålla trycket över på varandra följande produktionspartier misslyckas per definition vartannat kvalificeringssteg.
Kamaxellober arbetar under koncentrerad kontaktspänning mellan lob och följe, så OEM-utskrifter kombinerar dimensionsbegränsningar med metallurgiska krav. De minsta informationstexterna för ett långsiktigt leveransavtal är:
En leverantör med ett brett bibliotek av beprövade utskrifter minskar risken för förstagångstillverkning. KORBOR kör mer än 800 bilkamaxlar och 600 motorcykelkamaxlar – över 1 400 verifierade utskrifter i aktiv produktion – så geometrin som din motor kräver är sannolikt en behärskad process snarare än ett utvecklingsprojekt. En Ford-kamaxelapplikation, till exempel, styrs mot ett tryck som specificerar varje lob och axelfunktion innan det första provet skärs.
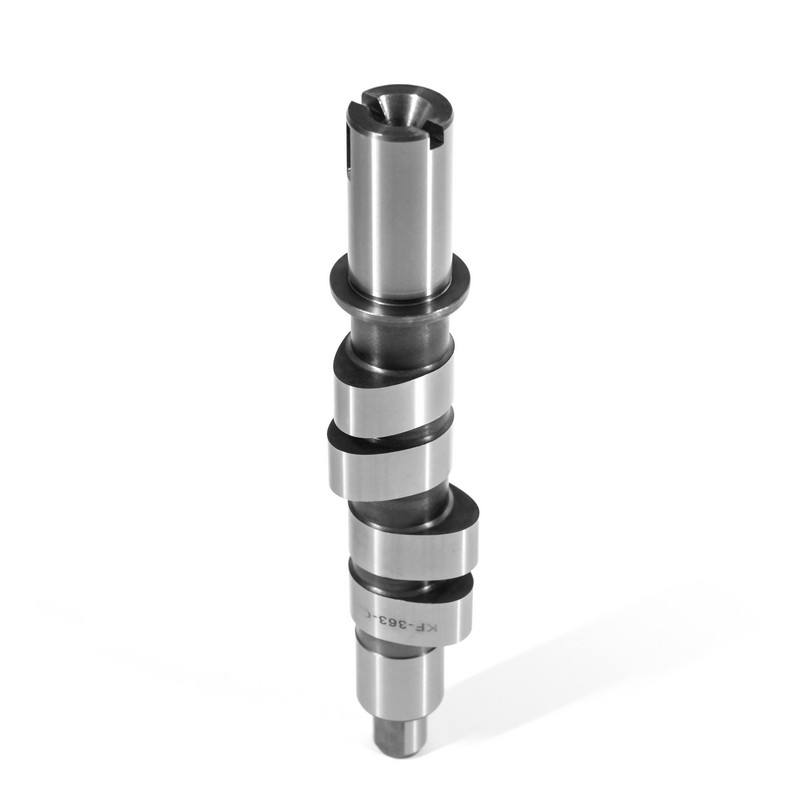
 Ford 9L3Z6250C Kamaxelenhet för 5,4L 3-ventils V8-motorer Denna OE-kamaxel för Ford 5.4L 3V V8-motorer är ett beprövat, behärskat tryck i aktiv produktion, vilket minskar risken för förstagångstillverkning. Dess härdade stål och CNC-bearbetade lober stödjer pålitlig ventiltid och hållbarhet. Visa produkt →
Materialval och intern värmebehandling avgör om en kamaxel överlever hela programmet eller blir en återkommande garantiartikel – utlagda ämnen förvandlar metallurgi till en leveransrisk som slutinspektionen inte kan fånga upp.
Tillverkningskamaxlar delas i praktiken på tre sätt. Kylt gjutjärn ger en hård, slitstark lobyta till ett lågt styckepris. Nodulärt gjutjärn ger duktilitet för laster med diesel och kommersiella fordon. Förkolat legerat stål bär de högsta kontaktbelastningarna i turboladdade bensinmotorer.
| Material | Lobbens hårdhet | Typisk tillämpning | Huvudsaklig försörjningsrisk |
| Kylt gjutjärn | 45-55 HRC | Entry passagerarmotorer | Kyl djup konsistens |
| Nodulärt gjutjärn | 40-48 HRC | Diesel och kommersiella fordon | Nodularitet och perlitnivå |
| Förkolat legerat stål | 58-62 HRC | Turboladdade bensinmotorer | Likhet i uppkolningsdjupet |
Upphandlingstestet är om leverantören kontrollerar blanket. Om gjutning och värmebehandling läggs på underleverantörer, upptäcks hårdhetsdrift och distorsion först efter bearbetning, när skrotkostnaden redan är låst. KORBOR driver en enda kedja från ämnesgjutning till den färdiga kamaxeln, applicerar härdning, uppkolning och härdning internt för att stabilisera hårdheten och minimera distorsion. En Volkswagen-applikation som kräver djup kartonghårdhet är ett typiskt fall där intern värmebehandlingskontroll håller utskriften uppnåbar i volym.
 KORBOR 032109101AG Kamaxel med intern värmebehandling Denna bilkamaxel drar nytta av KORBORs interna gjutning, härdning, uppkolning och härdning, vilket säkerställer stabil hårdhet och minimal förvrängning. Det visar den metallurgiska kontrollen som gör volymproduktion av krävande motordelar möjlig. Visa produkt →
Om en kamaxelleverantör inte kan visa värmebehandlingsugnsregister med matchande batchspårbarhet, är metallurgin hos den certifierade delen inte verifierbar. Behandla det som ett diskvalificerande gap.
Långsiktig OEM-försörjning upprätthålls av ett IATF 16949-kvalitetssystem med processkontroll – inte genom slutinspektion vid skeppskajen.
KORBOR följer IATF 16949:2016 med en noll-defekt produktionsfilosofi, och tillämpar flerskikts kvalitetskontroll vid varje steg så att varje batch återger samma dimensionella och metallurgiska resultat. KORBOR är full kvalitetssäkringsprocess omfattar ämnesgjutning, bearbetning, värmebehandling och slutmätning. När du granskar en kamaxelleverantör bör kvalitetssystemet visa:
"De senaste tolv månaderna av SPC-diagram skiljer en äkta tillverkare från ett handelsbord. En producerar data, den andra kan inte."
Leveranstillförlitlighet vid OEM-avrop är produkten av installerad kapacitet, integrerat produktionsdjup och en dokumenterad leveransrapport i volym – det är inte ett löfte som ges i en kommersiell granskning.
KORBOR driver en 28 000 kvadratmeter stor anläggning med en 22 000 kvadratmeter stor verkstad, en skala som stödjer fleråriga scheman utan enlinjes bräcklighet. dess produktionskapacitet stöds av ett registrerat kapital på 11 miljoner RMB och en total investering över 100 miljoner RMB, med årliga leveranser som överstiger 2,3 miljoner set.
För OEM-köpare är detta djup viktigt eftersom en specialist som gör sina egna ämnen och kör sin egen värmebehandling kan absorbera schematrycket utan att trycka metallurgisk risk på kunden. Kontinuerliga program – inklusive en Nissan-kamaxlarfamilj tillverkad av KORBOR – beror på denna typ av stabil kapacitet.
 KORBOR 130209419R Kamaxel för kontinuerliga produktionsprogram Denna kamaxel från Nissan-familjen representerar en stabil kapacitet byggd på egen ämnenstillverkning och värmebehandling, och absorberar schemalagda tryck utan att förändra metallurgisk risk. Pålitliga partier hjälper till att undvika linjestopp och garantianspråk under programmets livstid. Visa produkt →
Den verkliga kostnaden för en kamaxelleverantör är summan av styckpris, inkommande inspektion, linjestopp, garantianspråk och påskyndad frakt under programmets livslängd; en låg offert per enhet kan inte överleva ett enda motorstopp.
I motorer med stora volymer stoppar en kamaxellot med dimensionell drift linjen för sortering, omarbetning eller omsekvensering. Fördelningen nedan återspeglar de typiska orsakerna som finns vid revisioner av produktionskamaxlar – processdrift och metallurgi dominerar, inte logistikfel.
När du jämför kamaxelleverantörer väger du måtten nedan - en kvalificerad specialist bör överträffa en lågprishandlare i varje rad utom enhetspriset.
| Kostnadsdimension | Transaktionsleverantör | OEM-kvalificerad specialist |
| Inkommande besiktning | Frekvent sortering och ommätning | Skip-lot eller reducerad inspektion |
| Line-stop exponering | Återkommande dimensionsavvikelse mellan partier | Stabil Cpk på lober och journaler |
| Garantirisk | Hårdhetsvariation without furnace records | Spårbara värmebehandlingsdata på batchnivå |
| Ingenjörsstöd | Reaktiv och begränsad | Ansökningsgranskning före PPAP |
Total ägandekostnad
Total ägandekostnad (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
En upprepningsbar kvalificeringsprocess tar bort leverantörsretoriken från beslutet – varje steg nedan stänger en specifik leveransrisk.
KORBOR stödjer denna kvalificeringsväg med dokumenterade processdata, produktionskapacitetsgranskningar och PPAP-prover över sitt 1 400 modellbibliotek.
Skriv ut efterlevnad under upprepad produktion. Geometri, hårdhet och satskonsistens har större betydelse än styckepriset, eftersom en trasig kamaxel skapar linjestopp och motorgarantikostnader som vida överstiger alla förhandlade besparingar.
För långsiktig OEM-försörjning, ja. Egen gjutning av ämne och värmebehandling håller kyldjupet, uppkolningsdjupet och slutlig hårdhet under direkt kontroll, med ugnsrekord på batchnivå för spårbarhet.
Granska tolv månaders SPC-diagram, kräv CMM-rapporter och hårdhetsdata för tre på varandra följande PPAP-partier, och granska materialcertifikat från gjuterierna som matar gjutlinjen.
Räkna med att en specialist med integrerad produktion förbinder sig till fleråriga scheman. KORBOR, till exempel, skickar mer än 2,3 miljoner set per år från ett 22 000 kvadratmeter stort tillverkningsgolv på en 28 000 kvadratmeter stor plats.




 闽公网安备 35018102000203 号
