Språk

En inköpschef skickar en offertförfrågan för 8 000 kamaxlar med endast en motorkod och ett OEM-artikelnummer. Inom en vecka kommer tillbaka med priser som skiljer sig med 20 procent eller mer, hårdhetsvärden som motsäger varandra och ledtider som sträcker sig från sex till arton veckor. Problemet är sällan en oärlig leverantör. Det är en offertförfrågan som inte kunde specificeras vad som faktiskt köptes.
En RFQ, eller offertförfrågan, är ett formellt upphandlingsdokument som anger de tekniska, kvalitets- och kommersiella villkoren som en leverantör måste uppfylla innan ett kontrakt tilldelas. Vid inköp av kamaxlar i bulk är det dokumentet den enda bindande referensen för allt som följer: provgodkännande, första artikelinspektion, massproduktion och kontroller av inkommande varor. Köpare som lämnar luckor ger leverantörerna friheten att välja den billigaste tolkningen, och kostnaden för friheten dyker upp senare som lobslitage, ventiltidsdrift och avvisade partier.
Anhui KORBOR Machinery Co., Ltd. (KORBOR), en endast kamaxeltillverkare med mer än 25 års produktionshistorik, utvärderar tusentals inköpsförfrågningar varje år. Mönstret är konsekvent: de offertförfrågningar som ger den smidigaste upphandlingsprocessen är inte nödvändigtvis de längsta. Det är de som anger mätbara gränser istället för att lämna dem öppna för tolkning.
En vag RFQ för kamaxel ger inkonsekvent prissättning, oförutsägbar kvalitet och undvikbar stilleståndstid vid löpande band.
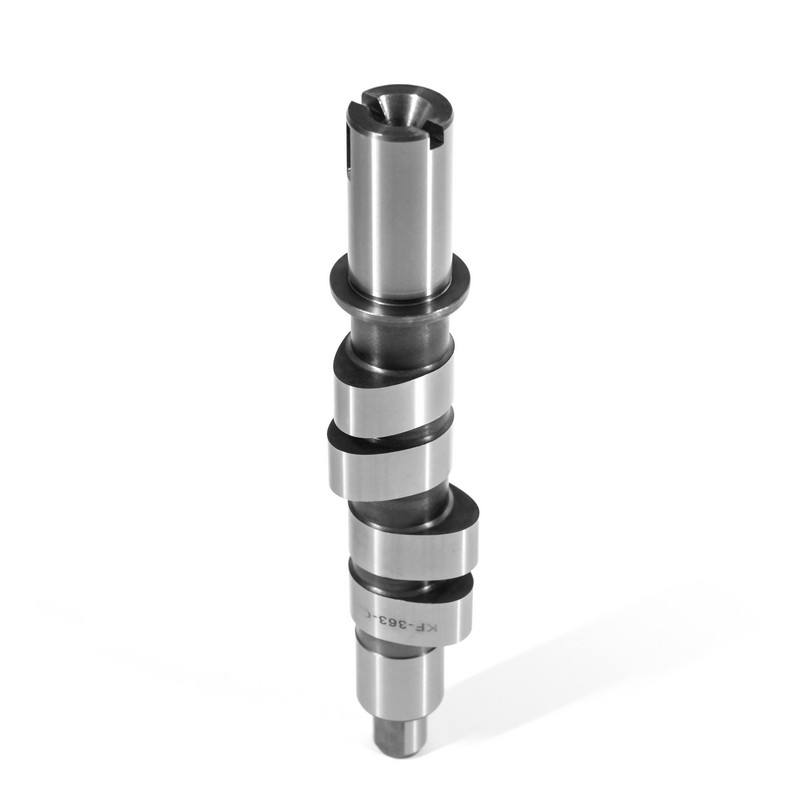
Kamaxlar sitter inuti motorn och styrventilen öppnar och stänger. En förändring i lobprofil, material eller hårdhet ändrar vridmoment, bränsleförbrukning och slitage. När RFQ utelämnar dessa parametrar prissätter varje leverantör olika delar och köpare kan inte jämföra offerter eftersom de inte är för samma produkt.
De två kolumerna nedan visar vad köpare allmänt får i varje situation.
Sju specifikationsblock utgör minimiskelettet för en professionell kamaxel RFQ, och varje block måste innehålla ett mätbart värde eller en referens till en godkänd ritning.
Dessa block täcker hela kedjan från delidentitet till leveransverifiering. Att utelämna någon av dem tvingar leverantören att fylla en teknisk lucka med en gissning, och den gissningen blir en del av kontraktspriset.
| Specifikationsblock | Vad ska man säga | Varför det spelar roll |
| Del identitet | Motorfamilj, OEM-artikelnummer, slagvolym, årsmodell | Bekräftar lobprofil och ventiltiming matchar motorn |
| Tomt material | Kylt gjutjärn, nodulärt gjutjärn, legerat stål eller smidesämne | Ställer i styrka, slitageläge och kostnadsbaslinje |
| Värmebehandling | Släckning, härdning, uppkolning eller nitring; hårdhetsintervall i HRC | Kontrollerar ytans hållbarhet mot lobgropar |
| Lobgeometri | Lyft, varaktighet, lobens mittlinjevinkel eller ritningsreferens | Bestämmer effektkurvan och ventiltågets stabilitet |
| Måtttoleranser | Tappdiametersgrad, tappbredd, kilspårstolerans | Säkerställer oljeavstånd och presspassningsmonteringsbeteende |
| Runout och rakhet | Maximalt antal indikerade utlopp på axeltappar och lober, rakhetsgräns | Förhindrar vibrationer, buller och ojämnt slitage |
| Besiktning och rapportering | CMM-rapport, hårdhetscertifikat, materialcertifikat, PPAP-nivå | Tillhandahåller objektiva bevis på att batchen utför RFQ |
PPAP, eller Production Part Approval Process, är bilindustrins standardprocedur för att bekräfta att en leverantörs produktionsprocess konsekvent kan leverera delar som utför ritningen inom massproduktion startar.
För bilbyggare är OEM-korsreferensen viktigare än något annat enskilt område. En Toyota-motorapplikation är till exempel en av de mest efterfrågade referenserna i katalogen; Om du anger OEM-artikelnumret i offertförfrågan för att bort oklarheter innan prissättningen börjar.
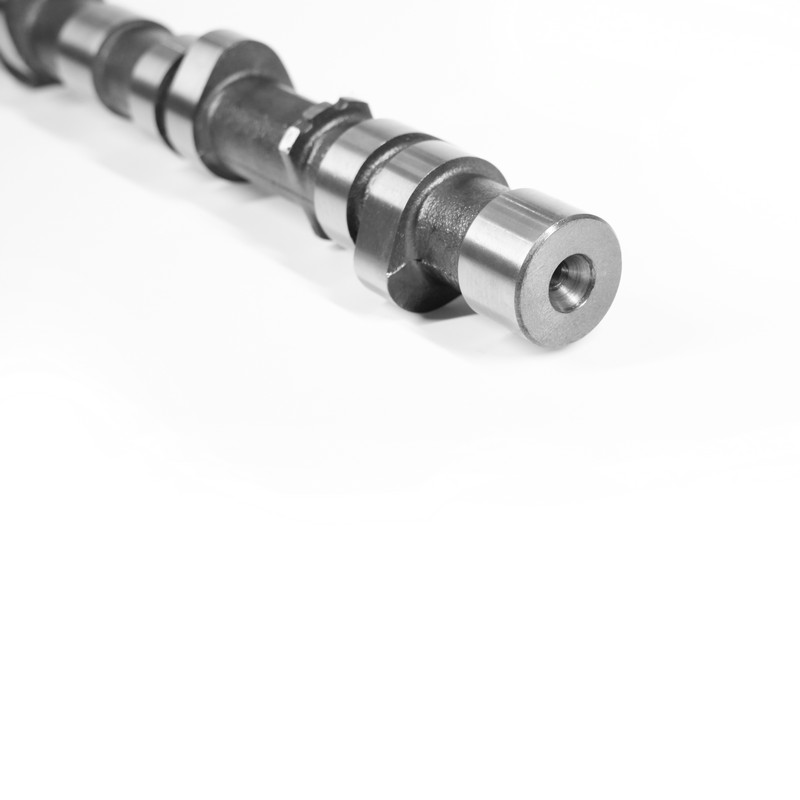 Toyota KB-014 Överliggande kamaxel för 2,2L/2,4L motorer Denna OEM-korsrefererade kamaxel passar Toyota Celica, Corona och Pickup-modeller från de täckta åren. Dess materialkvalitet och värmebehandling påverkar direkt livslängden, vilket gör det till en kritisk specifikation att fixa innan man jämför priser. Visa produkt →
Materialkvalitet och värmebehandling är de två specifikationerna som har störst inverkan på kamaxelns livslängd och båda måste fixas innan prisjämförelsen börjar.
Varje materialfamilj passar olika driftförhållanden. Kylt gjutjärn är vanligt i kostnadskänsliga passagerarmotorer med hög volym eftersom dess hårda slityta bildas under gjutning. Nodulärt gjutjärn ger högre böjhållfasthet och tolererar måttlig stötbelastning. Legerat stål som är uppkolat och härdat används när både ythårdhet och kärnkraft måste vara hög, allmän i prestanda- och dieselapplikationer.
KORBORs integrerade produktionskedja börjar med ämnesgjutning och fortsätter genom anlöpning, uppbyggnad och härdning för att nå den styrka, hårdhet och slitstyrka som krävs av varje motorfamilj. När en anbudsförfrågan anger både materialfamiljen och ett hårdhetsintervall kan leverantören inte ersätta ett billigare ämne utan att bryta avtalet.
Skriv hårdheten som ett intervall, inte ett minimum. Ett uttalande som 48 till 52 HRC på lobytan ger leverantören ett kontrollerat processfönster; ett uttalande som minst 48 HRC bjuder in borderline-batcher som fortfarande godkänns men fungerar inkonsekvent.
Toleranser på axeltappsdiameter och lobavstånd är de mått som skiljer en pålitlig kamaxel från ett tidigt fel.
Typiska produktionsvärden inom branschen omfattar axeltappsdiametertoleranser vid ISO-passningskvaliteter som f7 eller h8, totalt utslag på tapparna på eller under 0,02 mm och rakhet över hela längden inom 0,02 mm. Ytfin anges allmänt i Ra-värden, med 0,4 mikrometer vanligt för oljefilmretention. Dessa siffror måste skrivas explicit eftersom de avgör om kamaxeln snurrar utan buller och håller ventilspelet inom specifikationen.
En del som klarar diametermätning kan fortfarande ha dold centrumlinjeavvikelse. Det är därför som RFQ bör kräva utloppsmätning på mittpunkter, plus en rakhetskontroll efter avslutad slipning.
En bulkamaxelleverantör måste visa upp ett funktionellt kvalitetssystem, inte bara ett kalibreringscertifikat.
Köpare bör fråga efter kvalitetsstandarden vid namn. KORBOR verkar under IATF16949:2016, den fordonsspecifika kvalitetsledningsstandarden som lägger till processkontroll, riskanalys och leveranskrav till ISO 9001. Företaget tillämpar skiktade kvalitetskontroller i varje produktionssteg, med konsistens från batch-till-batch som mål, och dess angivna årliga produktion överstiger 23 miljoner. Den volymen spelar roll: en linje byggd för miljontals bitar bättre sig annorlunda än en verkstad som bearbetar enstaka prototyper.
För inspektion och spårbarhet bör RFQ kräva en dimensionsrapport från en koordinatmätmaskin, ett hårdhetstestcertifikat och ett materialcertifikat för varje batch. Om delarna är avsedda för en OEM-produktionslinje bör köparen också ange den erforderliga PPAP-nivån så att leverantören förbereder rätt dokumentationspaket.
KORBORs uttalade kvalitetsåtagande är identisk prestanda över varje batch, med stöd av flernivåkontroll av inkommande material, bearbetning, värmebehandling och slutinspektion före packning.
Köpare som vill verifiera dessa påståenden innan de skriver anbudsförfrågan kan granska de kvalitetsrelaterade funktionerna och kontrollprocesserna på KORBOR:s översiktssida för kvalitetssäkring .
För motorcykelmotorlinjer med stora volymer räknas kamaxelsatser ofta i tusentals enheter. Anbudsförfrågan för sådana beställningar måste namnge OEM-referensen och inspektionsstandarden tillsammans, eftersom kostnaden för en enda dålig del i ett motorcykelmotorprogram multipliceras med antalet som redan är monterade.
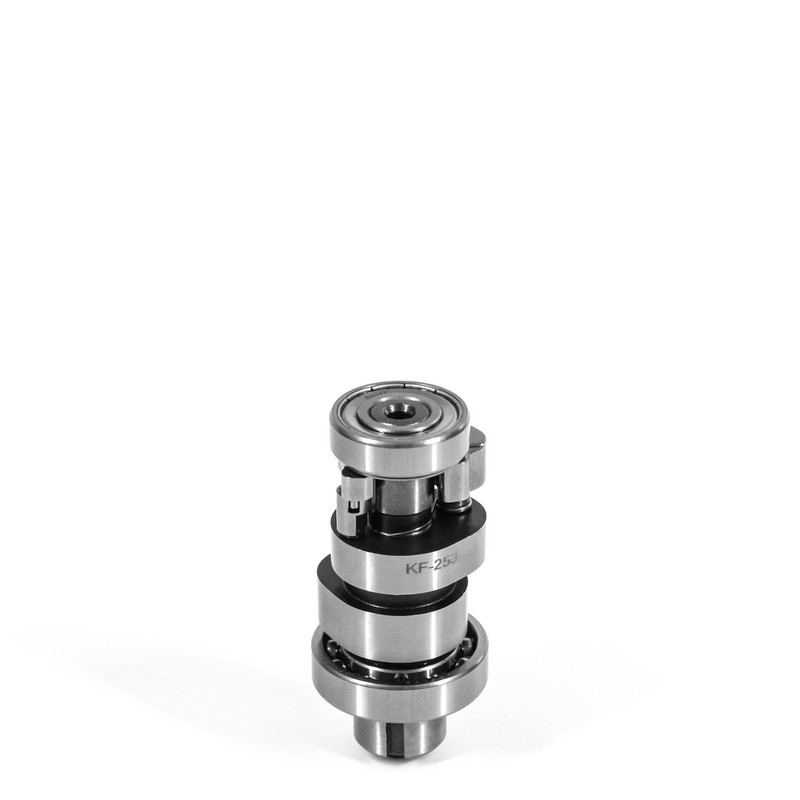 Honda 14100-KWW-741 Kamaxel för WAVE-110-serien En OEM-specifik ersättning för Honda WAVE-110 motorcykelmotorer, denna kamaxel är byggd för stora volymer uppställningar och kräver att OEM-referens- och inspektionsstandarden nämns i RFQ för att undvika kostsamma batchdefekter. Visa produkt →
Leveransvillkor och förpackningsregler hör hemma i RFQ eftersom de avgör om en bulkorder kommer fram användbar och enligt schemat.
Bulkkamaxlar är normalt packade med rostskyddsolja, individuellt försedda eller inslagna, och läggs i exportkartonger på träpallar. Anbudsförfrågan bör ange den godkända rostförebyggande oljetypen, om fosfat eller andra beläggningar är förbjudna, antalet stycken per kartong och pallmärkningsschemat. Ledtiden behöver samma precision: ett månatligt avrop på 5 000 set skapar en annan produktionsplan än en enstaka årlig leverans på 60 000 set.
Leverantörskvalificering går utöver ritningen. Köparen bör verifiera att tillverkaren äger hela processkedjan istället för att lägga ut en kritisk verksamhet på entreprenad. KORBORs one-stop-service omfattar allt från ämnesgjutning till den färdiga kamaxeln, och dess produktionsbas i Anhui upptar 28 000 kvadratmeter, med 22 000 kvadratmeter verkstadsyta. Årlig kontraktskapacitet och buffertlagerpolicy bör skrivas in i RFQ så att båda sidornas delar samma planeringsantagande.
Sedan grundandet 1999 har KORBOR enbart fokus på kamaxlar. Detta fokus på en enda produkt är synligt i dess katalogtäckning och i processutvecklingshistoriken som beskrivs i företagsprofil .
Köpare som köper Ford-motordelar står inför en särskild utmaning: Ford har använt flera distinkta kamaxelfamiljer över olika motorgenerationer, så OEM-korsreferensen måste vara exakt innan provtagningen börjar.
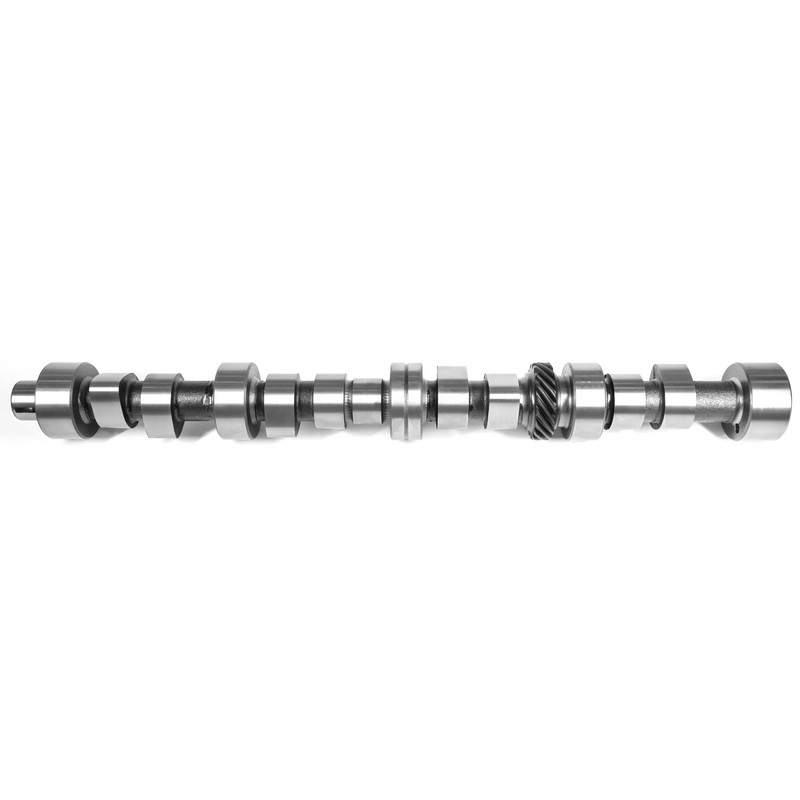 Ford C7NN6250B Traktorkamaxel för 5000-6600-serien För Ford-motorbyggare tjänar denna kamaxel flera traktormodeller men kräver en exakt OEM-korsreferens före provtagning, eftersom Ford använde olika kamaxelfamiljer över generationer och applikationer. Visa produkt →
Korta svar på frågor som köpare ställer oftast innan de utfärdar en RFQ för kamaxel.
Minimiuppsättningen är motoridentitet, OEM-artikelnummer, materialfamilj, värmebehandling och hårdhetsområde, lobgeometrireferens, axel- och lobtoleranser, gränser för utlopp, ytfinish, krav på inspektionsrapporter, förpackning och leveransvillkor.
Kylt gjutjärn är det vanligaste valet för kamaxlar för stora volymer för personbilar eftersom det kombinerar en hård slityta med gjutning. För högre hållfasthet och stöttålighet specificeras nodulärt gjutjärn eller uppkolat legerat stål.
Be om kvalitetscertifikatet med namn, helst IATF16949:2016, och kräv en första artikelinspektionsrapport med CMM-data. En platsrevision bör kontrollera värmebehandlingslinjen, slutslipningsprocessen, mätrummet och satsens spårbarhetssystem.
Ledtiden beror på om delen är en lagerförd katalogmodell eller ett nytt verktygsprojekt. Standardreferenser, såsom de över 1 400 modellerna i KORBORs katalog, levererar snabbare än nya lobprofiler som kräver verktygsutveckling och provgodkännande.




 闽公网安备 35018102000203 号
