Språk

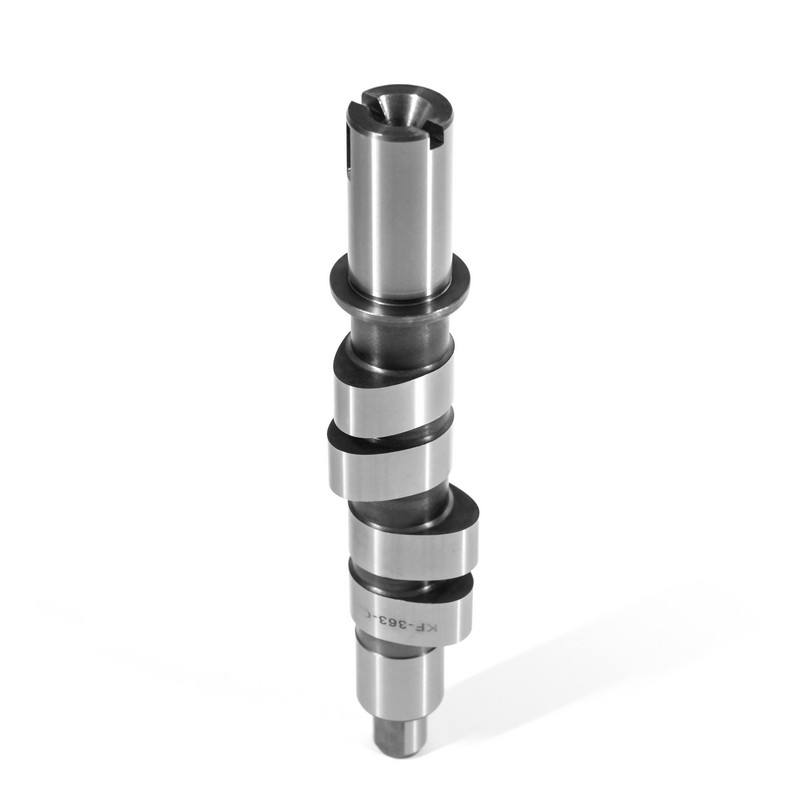
En kamaxel är den mekaniska tidtagningshjärnan hos en förbränningsmotor. En precisionsbearbetad axel med äggformade lober bestämmer exakt när varje insugs- och avgasventil öppnar och stänger, och det beslutet sker på millisekunder. Vid 6 000 rpm öppnar varje ventil 50 gånger per sekund; ett tvågradersfel i lobfasningen minskar toppeffekten med ungefär 5-8 procent samtidigt som bränsleförbrukningen ökar. Valet av kamaxelmaterial, lobprofil och tillverkningstolerans kan vara skillnaden mellan en motor som går tyst i 200 000 miles och en som misslyckas vid 30 000.
Kamaxeln omvandlar vevaxelns rotation till mekaniskt tidsinställd ventillyft, som styr luftflödet som kommer in i och lämnar varje cylinder. Vevaxeln driver kamaxeln genom en kamkedja, rem eller växel som är inställd på exakt halva vevaxelhastigheten. För varje två vevaxelvarv fullbordar kamaxeln ett, så insugnings-, kompressions-, kraft- och avgasslag stämmer alltid överens med rätt ventillägen. Om den synkroniseringen går förlorad förlorar motorn kompression, slår tillbaka genom insugningen eller slår fel genom avgaserna, beroende på vilken ventilhändelse som rörde sig.
Kärndefinition
En kamaxel är en roterande axel med noggrant slipade lober som aktiverar motorventiler i fas med kolvrörelse, vilket definierar både ventillyft och ventiltid för varje cylinder i motorn.
Varje lob är en exakt formad excentriker. På bascirkeln håller ventilfjädern ventilen stängd; när lobens höga flank roterar till kontakt, öppnar den ventilen. Formen på den excentriska bestämmer motorns andningsbeteende vid varje varv. En tomgång vid 800 rpm behöver blygsamt lyft och tidig insugsstängning; samma motor vid 6 500 rpm behöver mer lyft och längre varaktighet så att cylindern kan fyllas med hög luftflödeshastighet. En lobprofil som är fel för båda tillstånden ger dålig tomgång, platt effekt eller båda.
Ventillyft, varaktighet och lobseparationsvinkel är de tre siffrorna som definierar en motors effektkurva, tomgångskvalitet och vridmomentleverans. Lyft bestämmer hur långt ventilen öppnar, varaktighet ställer in hur länge den förblir öppen i vevaxelgrader, och lobseparationsvinkeln placerar insugnings- och avgasloberna i förhållande till varandra.
Ventillyft styr storleken på öppningen som porten presenterar för den inkommande laddningen. En höglyftskam levererar mer luft, men den ökar också ventilfjäderbehovet: fjäderkraften ökar ungefär med kvadraten på lyftökningen, så en kam med 0,050 i mer lyft behöver betydligt styvare fjädrar eller så flyter ventiltåget vid högt varvtal.
Varaktigheten avgör var effekttoppen landar. En 220-graders intagslängd håller tomgång jämn och bygger ett starkt lågt vridmoment; en 260-graders varaktighet flyttar kraftbandet uppåt och mjukar upp tomgången. Lobseparationsvinkeln ställer in överlappsfönstret vid övre dödpunkten för avgasslaget, när båda ventilerna är öppna. En bredare LSA runt 114-116 grader stabiliserar tomgångsvakuum; en smalare LSA runt 106-108 grader skärper gasrespons och toppdrag men kräver mer kalibrering av motorstyrningen.
OEM kamaxeltid är en specifikation, inte ett förslag. Lobpositionstoleranser på produktionsmotorer faller vanligtvis inom 1-2 grader; Att överskrida det fönstret minskar mätbart kraften, ökar utsläppen och skapar klagomål på körbarheten på fältet.
Kylt gjutjärn är arbetshästens material för produktionskamaxlar; nodulärt gjutjärn dominerar lastbils- och dieseldrift, och smidet stål är reserverat för de högsta ventillasterna. Varje materialfamilj har en distinkt balans mellan kostnad, hårdhet och utmattningshållfasthet, och var och en bearbetas på olika sätt under tillverkningen.
| Material | Ythårdhet | Slitstyrka | Kostnad per enhet | Typiska applikationer |
| Kylt gjutjärn | 50-55 HRC | Mycket bra | Låg | Gatubil, motorcykel |
| Nodulärt gjutjärn | 44-52 HRC | Bra | Måttlig | Lastbil, diesel |
| Smidd stål | 55-60 HRC | Utmärkt | Hög | Prestanda, förstärkt |
Ytans hårdhet berättar bara en del av historien; djupet av det härdade lagret och hårdhetsgradienten in i kärnan avgör om en lob överlever upprepad högkontakt-tryckskontakt. Lob-to-lifter kontakttryck i stötstångståg kan överstiga 700 MPa, vilket är anledningen till att tillverkare förlitar sig på kylt gjutjärn med karbidrika ytor eller induktionshärdat stål. När en kamaxeltillverkare hoppar över, förkortar eller ojämnt applicerar värmebehandling - härdning, uppkolning eller härdning - kan delen se korrekt ut när den är installerad och fortfarande misslyckas tidigt med lobspjälkning. Värmebehandling är där en stor del av kamaxelkvaliteten faktiskt tillverkas.
Avståndet mellan kamaxeln och ventilerna definierar ventiltågets layout, och varje layout handlar om kostnader, förpackning och varvtalskapacitet på olika sätt. En motor med överliggande ventil (OHV) håller en enda kamaxel i motorblocket; överliggande kamkonstruktioner placerar en eller två kamaxlar i cylinderhuvudet.
En kamaxel i blocket fungerar genom lyftare, stötstänger och vipparmar. Layouten är kompakt och billig, med starkt vridmoment vid lågt varv per minut, men tryckstångsmassan begränsar kontrollerad ventilverkan över ungefär 6 000-6 500 rpm.
Två kamaxlar per cylinderhuvud aktiverar ventilerna direkt. Ventiltågets massa är minimal, vilket tillåter högsta säkra motorvarvtal och gör variabel ventiltid enkel. Fler delar, högre tillverkningskostnad, snävare axeltoleranser.
SOHC sitter mellan de två: en enda kamaxel per huvud som verkar på ventilerna direkt eller genom korta vippor. Den är mindre komplicerad än DOHC och tillåter bra luftflöde, men variabel timing är begränsad till att fasa in den ena kammen. Rent praktiskt ställer DOHC-huvuden det största kravet på kamaxeltappsprecision, eftersom axeln roterar med motorvarvtal i långa, smala lagertappar.
Ersättningsbeslutet börjar alltid med att matcha OE-lobgeometrin till huvudgjutningen. KORBOR täcker mer än 800 bil- och 600 motorcykelkamaxlar, så produktbasen för detta beslut är bred. Köpare kan söka direkt genom katalog för fordonskamaxel och den motorcykelkamaxelkatalog , som täcker OHV-, SOHC- och DOHC-varianter över stora motorfamiljer.
 Anpassade OEM/ODM Motorcykel Kamaxel tillverkare, leverantörer Vi är Kina anpassade OEM/ODM Motorcykel Kamaxel tillverkare, leverantörer och fabrik, ANHUI KORBOR erbjuder anpassad motorcykel Kamaxel och L... Visa produkt →
 Anpassad blank bilkamaxeltillverkare, leverantörer Som tillverkare, leverantörer och fabriker för anpassade tom bilar i Kina erbjuder KORBOR OEM/ODM kyld gjutjärnskamaxel, nodulär ... Visa produkt →
Loblyftstolerans, axelavbrott och härdat djup är de tre mätningarna som skiljer en kamaxel som går tyst i 200 000 miles från en som går sönder i förtid. Produktionskamaxelloblyft hålls normalt inom 0,025 mm (0,001 tum) från ritningen; axelutloppet kontrolleras vanligtvis under 0,02 mm. Dålig utlopp skiftar ventiltid från lob till lob och visar sig som grov tomgång innan det blir ett hårt misslyckande. Bascirkeln måste också vara helt koncentrisk med axelaxeln; en ocentrerad bascirkel ändrar det statiska ventilspelet på varje cylinder och skapar den klassiska en-bullriga cylindern.
KORBORs kvalitetssystem följer IATF 16949:2016 med en nolldefektfilosofi tillämpad i varje produktionsled. Företaget driver en 22 000 kvadratmeter stor fabrik, skickar mer än 2,3 miljoner kamaxlar per år och driver hela tillverkningskedjan från gjutning av ämne till värmebehandling och finslipning.
Konsistens från batch-till-batch är den praktiska fördelen som är viktigast för motorbyggare och eftermarknadsdistributörer. En ersättningskamaxel måste återge originalutrustningens slipspecifikation exakt; om lobens flankradie varierar, om bascirkeln är orund eller om härdningsdjupet avviker, kommer motorn inte att hålla den designade ventiltiden. En dedikerad kamaxeltillverkare som har fokuserat på denna enda komponent sedan dess grundande 1999 - KORBOR etablerades som en endast kamaxeldrift - har en annan position än en vanlig maskinverkstad. dess företagets historia och tillverkningsbakgrund förklara varför ingenjörsteamet behandlar kamaxlar som en specialitet snarare än en biprodukt.
För ingenjörsköpare som utvärderar en potentiell leverantör är dokumentationen som är viktig enkel: lobprofilmätningsrapporter, hårdhetsverifieringsposter, testdata för runout och en spårbar process från gjuterigjutning till slutlig inspektion. Varje seriös kamaxeltillverkare borde kunna ta fram dessa dokument. Leverantörer som även styr gjutning i egen regi, med ett dokumenterat kvalitetsledningssystem , tenderar att leverera samma geometri och hårdhet från parti till parti, vilket är det som håller en motors effektkurva stabil under en produktionsserie.
De sex klassiska tecknen på en sviktande kamaxel är tickande ventiler, ojämn tomgång, svagt vridmoment vid lågt slut, dålig bränsleekonomi, belastningsfel och metalliska partiklar i oljan. Inget av dessa symtom är unikt för kamaxeln, så diagnos bör börja med lobinspektion snarare än automatiskt byte av delar.
Förinstallationskontroll
Rakhetsinspektion är den enskilt mest användbara kontrollen före installationen. En kamaxel böjd med 0,05 mm sliter på sina axeltappar och kan trötta ut cylinderhuvudets monteringar med tiden. Kontrollerar axeln för roterande rakhet på v-block fixturer före installation förhindrar en stor andel av förtida ventiltågsfel.
Omslipning är möjlig när kärnan förblir rak och tillräckligt mycket härdat material överlever under lobytan. Prestandamotorbyggare slipar rutinmässigt om i den situationen. För ett standardbyte är en ny kamaxel det säkrare valet, eftersom slipning tar bort en del av det härdade lagret och sänker det långvariga slitstyrkan.
I en ordentligt smord motor med original ventilfjädrar och en intakt kamkedja håller en kyld gjutjärnskamaxel normalt mellan 150 000 och 250 000 miles. Tidiga fel före 100 000 miles orsakas nästan alltid av otillräcklig inkörningssmörjning, en kollapsad lyftare eller förorenad olja snarare än av själva materialet.
De tre dominerande orsakerna är dålig smörjning vid start, för högt ventilfjädertryck och förorenad olja. Hårda partiklar som fångas mellan loben och lyftaren fungerar som lappmassa och slipar bort den härdade ytan. Det är därför oljefiltrets skick är ett av de första föremålen som kontrolleras i någon undersökning av kamaxelfel.
Vevaxeln omvandlar förbränningstrycket till roterande vridmoment och driver kamaxeln genom en kamkedja eller växelsats. Kamaxeln styr endast ventilhändelser och bär ingen förbränningsbelastning. En böjd vevaxel producerar vibrationer och lågt oljetryck, medan en sliten kamaxel ändrar luftflöde och ventiltid; de två misslyckas med mycket olika symptomuppsättningar.




 闽公网安备 35018102000203 号
