Språk

När en bensinmotor börjar gå ojämnt på tomgång, tappar dragkraften över 4 000 varv per minut eller tjatrar från ventilkåpan, är bilens kamaxel vanligtvis den första delen att inspektera. Denna ena axel styr varje insugs- och avgasventilhändelse, och en liten avvikelse i lobgeometrin visar sig omedelbart i vridmoment, utsläpp och ventiltågsljud.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) har tillverkat kamaxlar exklusivt sedan 1999 och driver en 28 000 kvadratmeter stor produktionsbas i Anqing, Anhui-provinsen. KORBOR levererar mer än 800 bilkamaxlar för bensinmotorer på asiatiska, europeiska och nordamerikanska plattformar, och de levererar över 2,3 miljoner kamaxlar till globala kunder varje år.
Kamaxeln bestämmer när insugnings- och avgasventilerna öppnar och stänger, vilket gör den till den enskilt mest inflytelserika komponenten för motorandning, vridmomentkaraktär och emissionsbeteende i en bensinmotor.
Tre siffror definierar varje tillverkningskamaxel: ventillyft, varaktighet och lobseparationsvinkel (LSA). Lyft är hur långt ventilen öppnar. Varaktighet är antalet vevaxelgrader som ventilen förblir öppen. LSA är vinkelförskjutningen mellan insugs- och avgaslober. Om du ändrar någon av dem flyttas kraftbandet. En bensinmotor från produktion använder konservativa profiler som är inställda för låga köregenskaper, stabilitet på tomgång och utsläpp; en prestandaprofil skulle offra tomgångskvalitet och vridmoment vid lågt varvtal.
Varje lobspets bär ventilfjäderbelastningen genom lyftaren eller vipparmen, vilket skapar ett koncentrerat kontakttryck vid måttligt motorvarvtal. Lobbythårdheten är det primära försvaret mot gropbildning, nötning och lobavtorkning. När en kamaxel går sönder är det nästan alltid ett hårdhetsproblem snarare än ett geometriproblem.
Kylt gjutjärn är standardmaterialet för masstillverkade bensinmotorkamaxlar eftersom det kombinerar en hård lobyta med den lägsta enhetskostnaden; Smidet legerat stål förekommer endast där drift med ihållande höga varvtal kräver högre utmattningsmotstånd.
| Materialklass | Härdande tillvägagångssätt | Typisk hårdhet | Huvudapplikation |
| Kylt gjutjärn | Kyla avgjutning vid lobens ansikte | 45-55 HRC | Vanliga personbilsmotorer |
| Nodulärt gjutjärn | Austenitiserande och induktionshärdning | 42-52 HRC | Turboladdade motorer med högt vridmoment |
| Smidd legerat stål | Karburering eller nitrering | 58-62 HRC | Motorprogram för högt varvtal och högt lyft |
Typisk lobythårdhet efter material
Kylt gjutjärn producerar ett hårt lager direkt på lobytan under gjutning, vilket är den mest ekonomiska vägen till en hållbar lob i en motor som tillbringar större delen av sin livstid under 6 000 rpm. Nodulärt gjutjärn ger slag- och utmattningsmotstånd för motorer som kör högre cylindertryck, såsom turboladdade bensinenheter. Smidda stålämnen kostar mest men överlever ihållande höga varvtal med aggressiva ventilfjädrar.
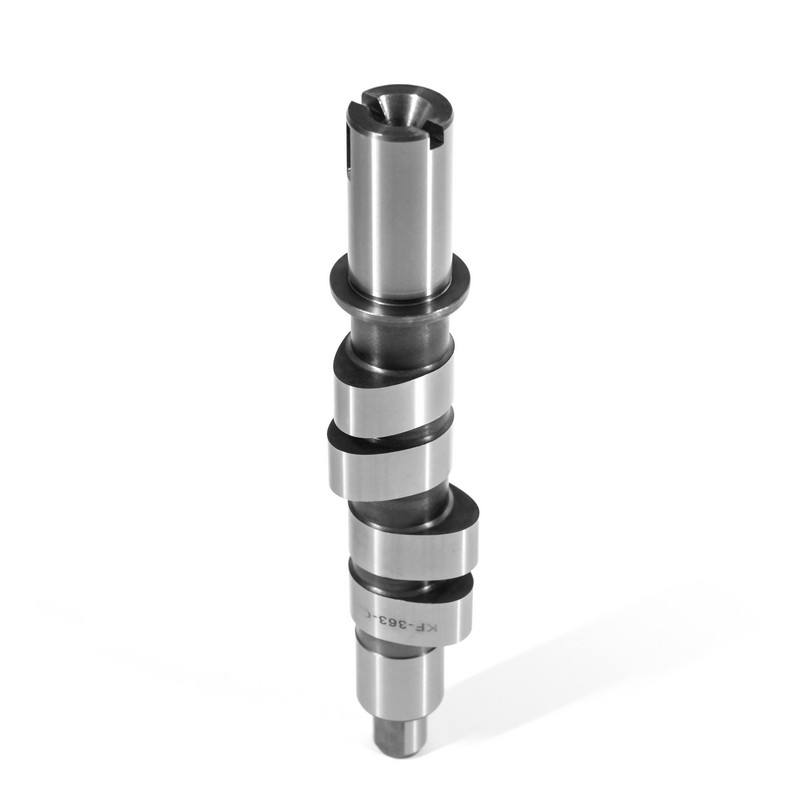
Ett konkret exempel i KORBOR-sortimentet är Toyota KB014 kamaxel , en del av kylt järn gjord för Toyotas bensinapplikationer: lobytan härdas vid gjutningsstadiet och lagertapparna är färdigslipade till ett kontrollerat spel.
 Partihandel Bilkamaxel-TOYOTA-KB-014 Leverantörer, tillverkare, företag ANHUI KORBOR MACHINERY CO., LTD. Är Kina grossist TOYOTA-Car camshaft-KB-014 leverantörer, tillverkare och företag, vi erbjuder TOYOTA-Car ... Visa produkt →
Hållbarhet avgörs vid gjutning och värmebehandling, inte vid slutbesiktning; varje mätning som tas i slutet av raden återspeglar väsentliga beslut som fattats flera processer tidigare.
KORBOR driver en komplett in-house rutt från ämnesgjutning till färdig kamaxel. Sekvensen nedan är standardvägen för bilkamaxlarna i katalogen.
Samma sjustegs routing gäller över hela området, inklusive VW KB337 kamaxel används i Volkswagens bensinmotorer. KORBOR dokumenterar denna process under a IATF 16949:2016 kvalitetssystem med flernivåinspektion i varje steg.
 Grossist bilkamaxel-VW-KB-337 Leverantörer, tillverkare, företag ANHUI KORBOR MACHINERY CO., LTD. Är Kina grossist VW-Car kamaxel-KB-337 leverantörer, tillverkare och företag, vi erbjuder VW-Car kamaxel... Visa produkt →
Det snabbaste sättet att undvika en misslyckad beställning av kamaxeln är att verifiera applikationens passform först, lobprofilen andra, materialklassen tredje och leverantörens kvalitetscertifiering sist.
Köpare som köper bilkamaxlar för bensinmotorer tenderar att göra samma misstag: beställer endast efter bilmodell, ignorerar motorkoden eller accepterar en omslipad del utan att kontrollera hårdhetsrapporten. Dessa fem kriterier täpper till det gapet.
Återanvänder den slitna kärnan och tar bort material för att omprofilera loberna. Billigare, men loblyften minskar och den ursprungliga materialhårdheten kan inte förbättras. Spårbarheten beror på ombyggarens register.
Börjar från färska ämnen med kontrollerad legeringskemi, full värmebehandling och CNC-profilslipning. Konsistens är dokumenterad från smält till färdig del, vilket passar bensinmotorer med lång livslängd.
En tillverkare som kontrollerar gjutning, värmebehandling, bearbetning och inspektion i en fabrik kan garantera batch-till-batch-konsistens som en handelsbaserad leverantör inte kan matcha.
KORBORs produktionsbas i Anqing omfattar 28 000 kvadratmeter, inklusive 22 000 kvadratmeter fabriksyta. Företaget följer IATF 16949:2016 med en nolldefektfilosofi byggd kring inspektioner på flera nivåer i varje processsteg, och det granskar uppströmsleverantörer för miljö- och arbetsstandarder så att materialets ursprung förblir under kontroll.
Eftersom KORBOR endast producerar kamaxlar, är ingenjörsarbete och kvalitetssystemresurser spridda över andra komponenter, och företaget har byggt en Tillverkningshistorik för endast kamaxel sedan 1999 . Samma vertikala integration visar sig vid leverans: hantering av allt från ämnesgjutning till färdig detalj förkortar ledtiden och tar bort den toleransstapling som skapas när olika processer är utspridda mellan leverantörer.
kamaxelset skickas varje år, med stöd av en årlig produktionskapacitet som upprätthåller stora batchorder utan att offra del-till-del-konsistens.
Den Ford KB577 kamaxel representerar samma rutt för Fords bensinmotorer: den tillverkas på samma linjer, med samma värmebehandlings- och profilslipningssekvens, som alla andra delar i katalogen.
 Grossist för bilkamaxel-FORD-BL3Z6250D Leverantörer, tillverkare, företag ANHUI KORBOR MACHINERY CO., LTD. Är Kina grossist FORD-Car kamaxel-BL3Z6250D leverantörer, tillverkare och företag, vi erbjuder FORD-Car c... Visa produkt →
Typiska symtom är ett rytmiskt knackande ljud från ventilkåpans område, grov tomgång, reducerad effekt över 3 500 rpm och diagnostiska felkoder för kamaxel- eller vevaxelkorrelation som P0340 eller P0016. En visuell inspektion av loberna kommer att visa skåror, gropbildningar eller tillplattade profiler.
En omslipad kamaxel återvinner den ursprungliga kärnan och tar bort material för att återställa profilen; det är billigare och användbart i vissa ombyggnader, men det kan inte förbättra det ursprungliga materialets hårdhet eller geometri. En nytillverkad kamaxel utgår från färska ämnen med kontrollerad legeringskemi, full värmebehandling och CNC-profilslipning, vilket ger konsekvent hårdhet och längre förväntad livslängd.
Ja. Bensinmotorkamaxlar är i allmänhet dimensionerade för högre varvtal och lättare belastningar på ventiltåget, med kortare varaktighetsprofiler för att bevara tomgångskvaliteten. Dieselkamaxlar bär tyngre belastningar på drivsidan och är konstruerade för olika insprutnings- och förbränningstider. Material- och härdningsval skiljer sig också åt eftersom dieselmotorer arbetar vid högre cylindertryck.
Den automotive industry benchmark is IATF 16949, the international quality management system standard for automotive production parts. Supporting evidence includes hardness-test reports, runout inspection records, batch traceability codes, and audit documentation of upstream casting and heat-treatment processes.




 闽公网安备 35018102000203 号
