Språk

Tre kamaxelleverantörer levererade prover till en medelstor motoråtertillverkare. Leverantör A klarade Rockwell-hårdheten på alla 12 provbitar. Leverantör B producerade tre lober med utlopp över 0,05 mm. Leverantör C missade leveransfönstret med sex dagar. Köparen hade inga objektiva ramar för att väga dessa resultat mot varandra. Pålitligt leverantörsval börjar med en snabb uppsättning tekniska och kommersiella kriterier, och den här artikeln ger exakt det.
Tillförlitlighet och kamaxeltillverkning definieras som förmåga att hålla materialsammansättning, värmebehandling, bearbetningsstoleranser och kvalitetsinspektion inom samma kontrollgränser över varje produktionssats.
Basmaterialet bestämmer härdbarheten. En spårelementvariation på 0,03 procent i kolhalt kan förändra kärnans hårdhet med flera HRC-punkter. Värmebehandling ger kamloberna deras slitstyrka. Skillnaden mellan en 100 000 km kamaxel och en 250 000 km kamaxel ligger allmänt i denna process. Bearbetningsprecision påverkar ventiltiming, och en 1-grads lobfasfel kan flytta en motors prestandakurva märkbart.
Utvärdera leverantörer mot dessa fyra kriterier skriftligen, med provtester och revisionsbevis, innan du gör en volymbeställning.
Smidda eller kylda gjutjärnsämnen bör komma från ett verifierat gjuteri. Be om certifikatet för kemisk sammansättning för varje värme. Leverantören bör också tillhandahålla teststänger för draghållfasthet och hårdhetsverifiering. Detta är det första stället där undermåliga ämnen skapar långvarig garantirisk.
Kamlobens ythårdhet bör vara 55 till 62 HRC för kylt gjutjärn, med ett höljedjup på 1,5 till 3,0 mm för karbonitrerade stålaxlar. Dessa värden ska framgå av leveransrapporten. Om en leverantör inte kan avslöja värmebehandlingsparametrar, gå vidare till nästa kandidat.
Toleransen för journalens yttre diameter bör vara ISO h6 eller bättre. Utloppet mellan lagertapparna måste vara under 0,03 mm efter avslutad slipning. Be om en Cpk-analys av lobprofil och journaldimensioner. Ett Cpk-värde under 1,33 betyder att bearbetningsprocessen inte körs i statistisk kontroll.
IATF16949 är baslinjecertifieringen för tillverkning av kamaxlar för fordon. Begär certifikatnumret och verifiera det med det certifierande organet. Kvalitetssystemet måste omfatta inspektion av inkommande material, kontrollpunkter under processen, slutliga dimensionskontroller och hårdhetsprovning. Spårbarhet från färdig detalj till gjutvärmenummer är obligatoriskt.
| Kriterium | Vad ska verifieras | Varför det spelar roll | Röd flagga |
| Materialkemi | Certifikat för varje värme | Kontrollerar härdbarhet och utmattningslivslängd | Inget certifikat tillgängligt |
| Värmebehandling | Ythårdhet, höljesdjup, mikrostruktur | Bestämmer slitstyrkan | Hårdheten varierar mer än 3 HRC mellan batcherna |
| Maskinbearbetning | Runout, journaltolerans, lobprofildata | Ställer i ventiltid och lagerbelastning | Inga Cpk-data om kritiska dimensioner |
| Kvalitetssystem | IATF16949 certifikat, inspektionsregister | Definierar batchkonsistens | Ingen kvalitetsplan på produktionsnivå |
Batchkonsistens och leverans i tid är lika viktig som materialkvalitet vid tillverkning av kamaxel. En leverantör som inte kan upprätthålla en stabil produktion över 10 000 enheter kommer att skapa nedströms lagerproblem som uppväger eventuella materialbesparingar.
Fråga efter kapacitetskalendern och aktuell ledtid innan du gör en volymbeställning. En leverantör med ledig kapacitet i rätt period kommer att säga det ärligt. En som döljer kapacitetsproblem kommer ofta att acceptera vilket schema som helst och sedan missa det.
De röda flaggorna nedan kommer att dyka upp i ett misslyckat leverantörsförhållande nästan varje gång. Om en kandidat visar någon av dem, eskalera due diligence innan du förbinder dig.
Använd sekvensen i fem steg nedan för att omvandla leverantörslöften till verifierbara bevis. Varje steg filtrerar bort en annan klass av misslyckanden.
Se den kvalitetskontroll på Anhui KORBOR Machinery Co., Ltd. för samma revisionspunkter ur ett tillverkarperspektiv. Den produktionsanläggning översikt visar hur vertikal integration byggs upp i praktiken.
Anhui KORBOR Machinery Co., Ltd. har fokuserat på kamaxlar i 25 år, och företagets produktionssystem är i linje med kriterierna ovan. Den integrerade ämnesgjutning, värmebehandling och ytbearbetning på en 28 000 kvadratmeter stor plats, med 22 000 kvadratmeter verkstadsyta och årlig leverans som överstiger 2,3 miljoner kamaxlar. Anläggningen fungerar enligt IATF16949:2016 och följer en nolldefektfilosofi över 1 400 plus kamaxlar.
KORBOR tillverkar kamaxlar för ett brett utbud av fordonsmotorer. Tre exempel från produktsortimentet nedan visar nivån på applikationsspecifik teknik som köpare bör förvänta sig av en pålitlig tillverkare.
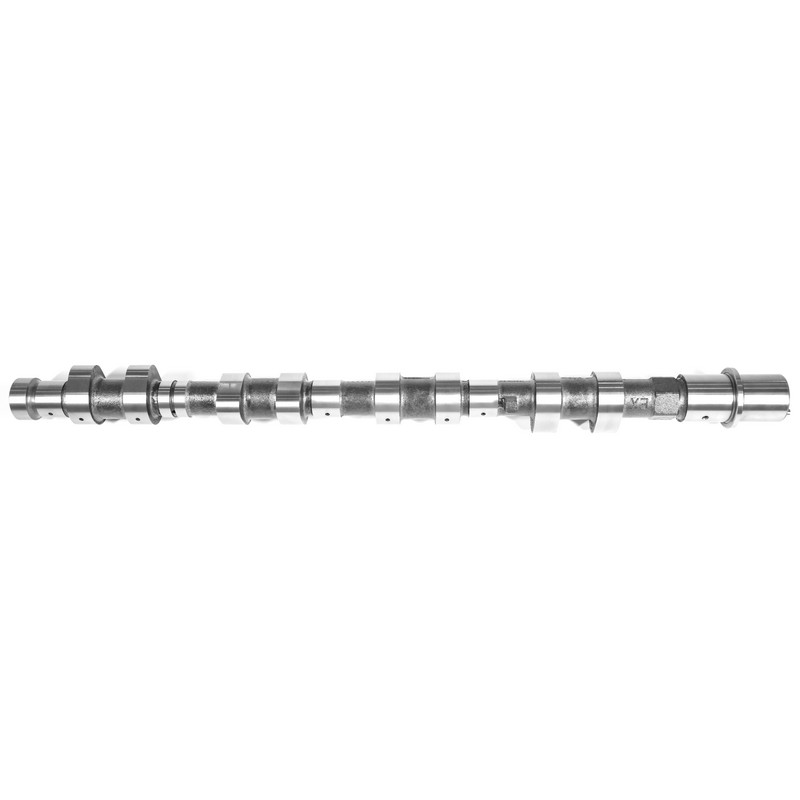
 BC3Z6250B 6,2 L 379 Cu. I. V8 FLEX DOHC Visa produkt →
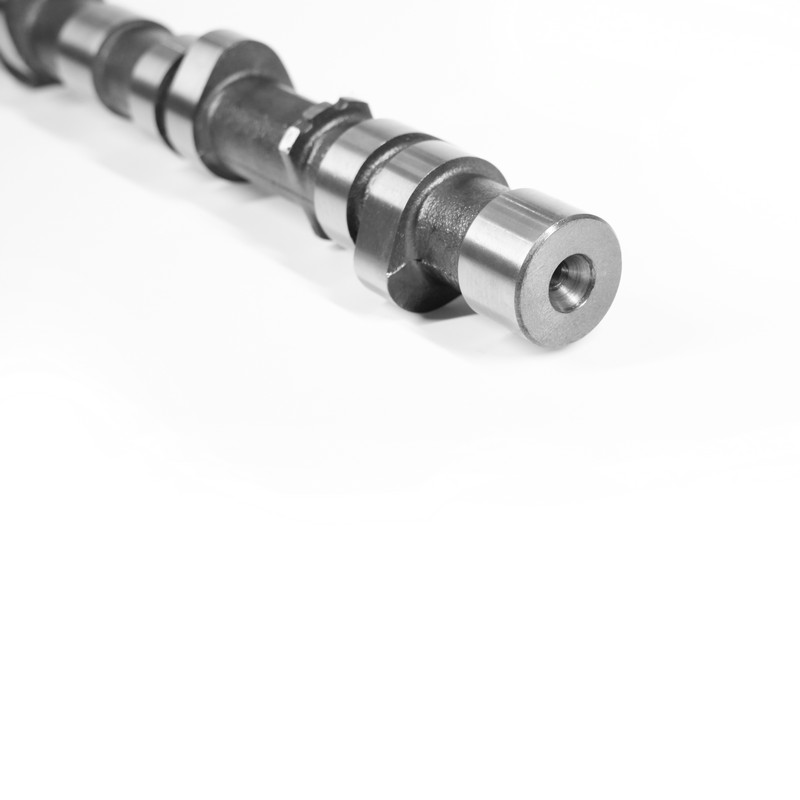 KB-014 Bilkamaxel-TOYOTA-KB-014 är en precisionskonstruerad förbränningsmotorkomponent designad speciellt för Toyotas motorventilsystem. Detta överhög... Visa produkt →
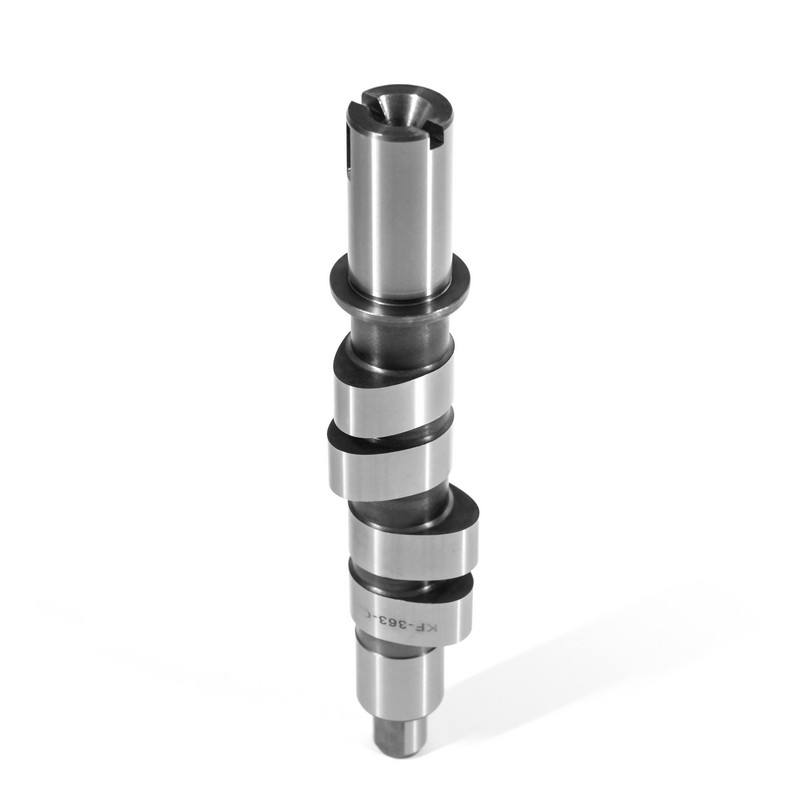
 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Visa produkt →
Den viktigaste faktorn är satsens konsistens, inte det första provet. En tillverkare som håller värmebehandlingsparametrar, bearbetningsstoleranser och spårbarhet konstant över varje produktionskörning är den du kan lita på för volymförsörjning.
Be om IATF16949-certifiering, begär Cpk-data om lobprofiler och journaldimensioner och kör en pilotsats på 20 till 50 enheter med dimensions- och hårdhetsrapporter. Granska sedanfabriken om möjligt för att bekräfta att kvalitetssystemet är aktivt, inte bara pappersbaserat.
Kylt gjutjärn är standard för personbilar och lätta lastbilar. Smidd stål eller karbonitrerade ämnen passar motorer med hög belastning eller prestanda. Leverantören bör rekommendera ett material baserat på din motors belastningsprofil och arbetscykel snarare än att använda ett alternativ som standard.
Tillförlitligheten beror på leverantörens processkontroll, inte landet. Kamaxeltillverkare i Kina med IATF16949-certifiering, en vertikalt integrerad produktionslinje och konsekvent exportenhet kan producera kamaxlar med internationella toleranser och specifikationer.




 闽公网安备 35018102000203 号
