Språk

Två kamaxlar kan komma från samma ritning och ändå bete sig väldigt olika under drift. Man håller sin lobprofil i tusentals mil; den andra utvecklar gropfrätning, bullriga lyftare eller problem med lågt oljetryck efter några månader. Skillnaden är sällan synlig från utsidan. Den sitter i materialkvalitet, värmebehandling, geometri och ytintegritet för delen. Så hur testar du kvaliteten på bilkamaxlarna? Det tillförlitliga svaret är att kombinera hårdhets-, dimensions-, runout-, ytfinish- och sprickdetekteringskontroller istället för att lita på en snabb visuell passning.
Börja med slutsatsen: en kamaxel är acceptabel endast när dess material, hårdhet, loblyft, axelgeometri, rakhet och ytfinish uppfyller den ursprungliga motorspecifikationen. En glänsande kamaxel med en överifierad värmebehandling är en chansning. En kamaxel med rätt dimensioner men dålig ytfinish kan ändå förstöra en följa inom några tusen mil. Testmetoden har betydelse eftersom varje kontroll fångar ett annat felläge.
Stabil kvalitet skapas inte vid slutbesiktning. Den är inbyggd i leverantörens materialval, värmebehandling och bearbetningsprocess. Därför bör köpare leta efter en tillverkare som gäller kvalitetskontroll från gjutning till färdig produkt snarare än att behandla inspektion som en eftertanke.
En effektiv kvalitetsutvärdering omfattar fem områden. Tillsammans avslöjar de om en kamaxel sannolikt kommer att överleva normal motordrift, hålla ventiltiderna och motstå slitage vid de högst belastade kontaktpunkterna. Tabellen nedan sammanfattar de kontroller som en verkstad eller köpare kan utföra.
| Kontrollera | Vanlig metod | Typiska acceptansreferenser | Vad den fångar |
|---|---|---|---|
| Material | Metallurgisk analys, tryckverifiering | Kvalitet och mikrostruktur matchar OEM-specifikationen | Fel legering, gjutdefekter, mikrostrukturfel |
| Hårdhet | Rockwell C eller Brinell test | Nos- och journalyta inom det angivna intervallet | Svag eller ojämn värmebehandling |
| Lob profil | Klockindikator, CMM, lobjämförare | Loblyft och bascirkel inom tillåten utskriftstolerans | Slipfel, sliten master, fel profil |
| Journalutbrott | V-block och visare | Totalt angivet utlopp inom leverantörstolerans, ofta under 0,025 mm | Böjd axel, bearbetningsavböjning, dålig rakhet |
| Ytfinish | Råhetsprovare, visuell kontroll | Ra-värdet utförande kravet | Slipbränna, gropfrätning, dålig kvarhållning av oljefilm |
Kamaxelmaterialet bestämmer gränsen för slitstyrka och utmattningshållfasthet. Vanliga material för bilkamaxlar inkluderar kylt gjutjärn, nodulärt gjutjärn och härdat legerat stål. Var och en har olika respons på värmebehandling. Ett polerat och etsat prov som ses under ett mikroskop kommer att visa den sanna strukturen: härdat stål bör visa härdad martensit, medan kylt gjutjärn bör visa en hård karbidstruktur på ytan.
Värmebehandlingsfel är svåra att upptäcka utifrån. En kamaxel kan se perfekt bearbetad ut men har fortfarande en mjuk lobnos eftersom höljets djup var för grunt. Därför är material- och processverifiering det första steget. Om leverantören inte kan tillhandahålla ett materialcertifikat eller processprotokoll, arbetar resten av inspektionen med ofullständig information.
Hårdhet är den mest direkta indikatorn på värmebehandlingens kvalitet. För bilkamaxlar är Rockwell C vanligt för härdat stål, medan Brinell ofta används för gjutjärn. Beroende på materialet är lobnäshårdheten typiskt specificerad mellan 45 och 58 HRC. Det exakta målet ska alltid komma från den ursprungliga komponentritningen snarare än ett generiskt nummer.
Mät minst nosen på insugsloben, nosen på avgasloben och en axelyta. En stor variation mellan lober pekar på ojämn värmebehandling eller distorsion under härdning. Till exempel, om ersättningen är en Byte av Nissan kamaxel , jämför avläsningen på varje lob istället för att anta att partiet är enhetligt.
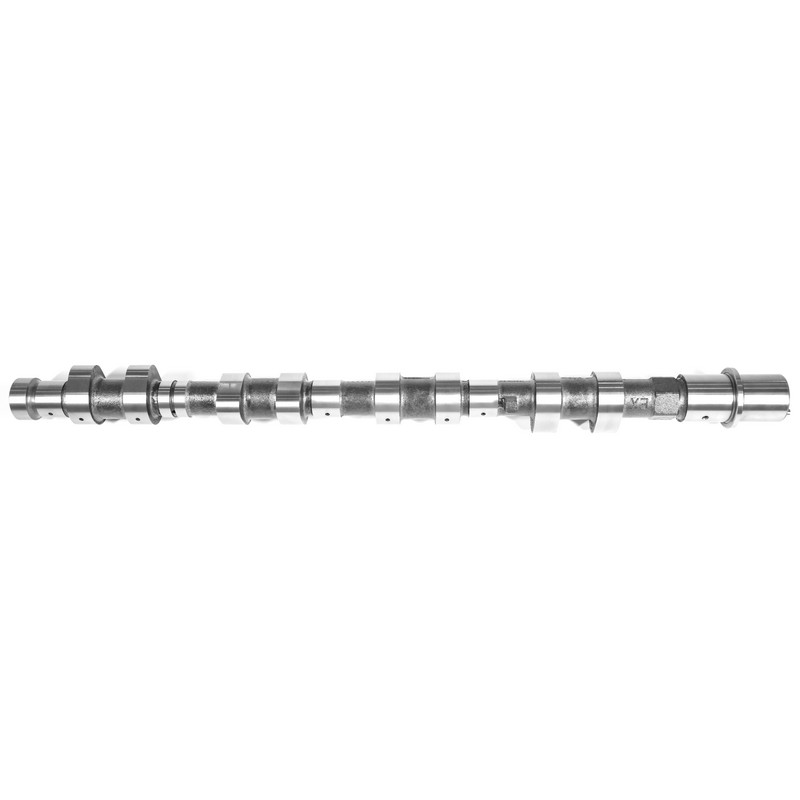 Grossist för bilkamaxel-NISSAN-13020AD212 Leverantörer, tillverkare, företag ANHUI KORBOR MACHINERY CO., LTD. Är Kina grossist NISSAN-Car camshaft-13020AD212 leverantörer, tillverkare och företag, vi erbjuder NISSAN-... Visa produkt →
Lobprofilen styr ventilöppning, stängning och lyft. Om profilen är fel kan ventiltider ändras, effektfall och kolv-till-ventilspel försvinna på motorer med högt varvtal. Använd en kalibrerad mikrometer, mätklocka eller koordinatmätningsmaskin för att kontrollera axeltappsdiameter, loblyft, bascirkelradie och tidsmarkeringsposition.
Produktionskamaxlar hålls generellt till en axeldiameter på cirka ±0 025 mm från trycket. Loblyftstoleranser beror på applikationen; prestationsprofiler kan hållas snävare än aktieprofiler. A Ford kamaxelbyte ska matcha den ursprungliga bascirkelns radie och loblyft inom samma tolerans, inte bara passa in i lagerhålet.
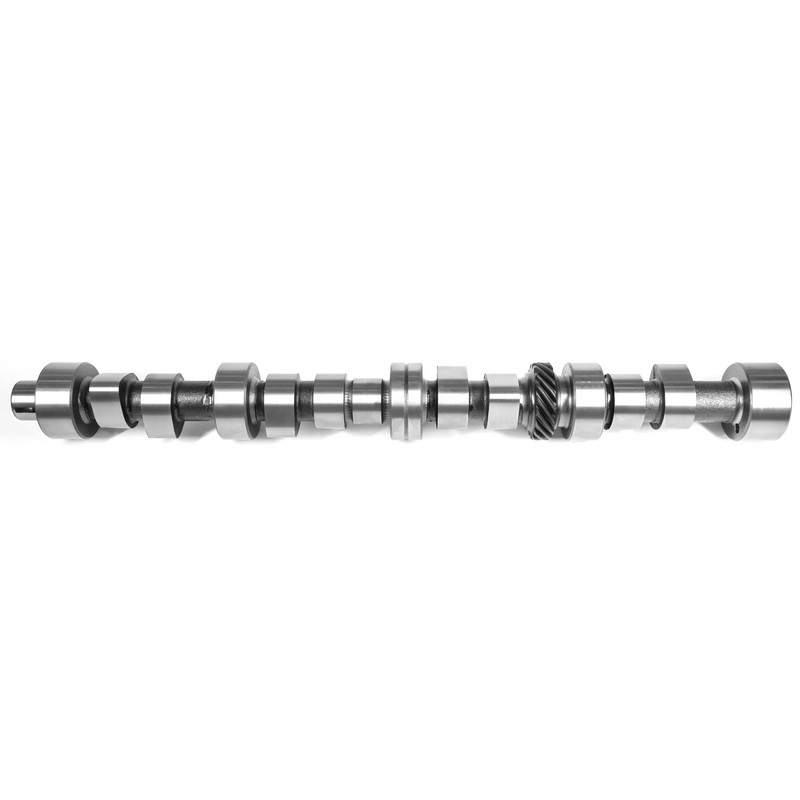 Grossist bilkamaxel-FORD-C7NN6250B Leverantörer, tillverkare, företag ANHUI KORBOR MACHINERY CO., LTD. Är Kina grossist FORD-Car kamaxel-C7NN6250B leverantörer, tillverkare och företag, vi erbjuder FORD-Car c... Visa produkt →
Rakheten kontrolleras genom att stödja kamaxeln på V-block vid ändtapparna och vrida den mot en visare. Den centrala journalen visar allmänna den högsta runouten. För de flesta bilkamaxlar är en total indikerad längd under 0,025 mm en praktisk acceptansgräns, men utskriften bör alltid konsulteras.
Överdrivet utlopp orsakar ojämn lyftbelastning, bullrig drift och för tidigt slitage på tapparna och medbringarna. I svåra fall kan en böja kamaxel också påverka signalen från kamaxelns lägesgivare. Runout är en av de snabbaste kontrollerna att utföra, och den bör aldrig hoppa över på en ersättningsdel.
Ytfinish påverkar hur väl kamaxeln håller kvar en oljefilm. En grov lobyta påskyndar slitaget på medbringaren och kan få ett tickande ljud kort efter installationen. För bilkamaxlar specificeras ofta axel- och lobens ytråhet i intervallet 0,2 till 0,8 µm Ra beroende på applikation.
Enbart avslut räcker inte. Slipskador och mikrospricker kan finnas på en till synes slät del. Magnetisk partikelinspektion används på stålkamaxlar, medan färgpenetrant är ett vanligt alternativ för gjutjärn. Om en kamaxel har slipats för aggressivt kan ytan nå en hög hårdhet men innehålla grunda sprickor som öppnar sig vid belastning. Sprickdetektering är det enda tillförlitliga sättet att bekräfta att malningsprocessen inte skadas materialet.
Den bästa tiden att fånga en dålig kamaxel är innan den kommer in i motorn, inte efter att den har börjat ljuda. En enkel rutin för inkommande inspektion ger dig samma information som en produktionsleverantör för att släppa ett parti. Följande kontroller är praktiska för en motorbyggare, reparationsverkstad eller kvalitetsavdelning.
Om någon läsning faller utanför originalutrustningens utskrift, kassera kamaxeln före installationen . Små avvikelser kan se acceptabla ut, men de ändrar ventilrörelse och kontaktspänning i en motorkomponent som arbetar med hög hastighet.
När du får en Toyota kamaxelbyte , lägg till utgångsavläsningen och resultatet av ytjämnhet till din inkommande inspektionspost. Det ger dig en tydlig baslinje om en motor senare utvecklar ett ventilsystemsproblem.
 Partihandel Bilkamaxel-TOYOTA-KB-014 Leverantörer, tillverkare, företag ANHUI KORBOR MACHINERY CO., LTD. Är Kina grossist TOYOTA-Car camshaft-KB-014 leverantörer, tillverkare och företag, vi erbjuder TOYOTA-Car ... Visa produkt →
Konsekventa testdata är produktionsbevis, inte pappersarbete. En leverantör som kan visa hårdhetsavläsningar över loberna, runout-värden för varje journal och ett materialcertifikat kontrollerade processer. En leverantör som endast erbjuder en slät yta och ett lågt pris ber dig acceptera risken för att materialet eller värmebehandlingen inte sköts ordentligt.
För en bilkamaxel inkluderar relevant kvalitetsbevis och certifierad IATF 16949 kvalitetsledningssystem , dokumentade inspektionsprotokoll och testutrustning som är kalibrerad och spårbar. Samma logik gäller för produktions- och inspektionsprocess : en del tillverkad i en dedikerad kamaxelfabrik med dokumentad processkontroll kan verifieras lättare än en av okänt ursprung.
Hos KORBOR är den enda produktlinjen, vilket innebär att processen inte utsätts för orelaterade delar. Med mer än två decennier av kamaxeltillverkning, en enda process från gjutning av ämne till färdig produkt och över 800 bilkamaxlar, behandlar företagets kvalitetstestning som en kontinuerlig funktion snarare än en slutlig grind. När du testar en kamaxel med metoderna ovan ställer du samma frågor som en seriös leverantör bör ställa in på varje batch: Är materialet korrekt? Är hårdheten stabil? Matchar varje lob trycket? Är ytan säker att springa? En del som klarar dessa kontroller är redo för motorn.




 闽公网安备 35018102000203 号
