Språk

En kamaxel som mäter 0,04 mm av totalt indikerat utlopp istället för 0,03 mm-gränsen går inte sönder på monteringsbänken. Den misslyckas 40 000 km senare, som accelererat lobslitage, en tidskorrelationsfelkod och en comeback som verkstaden betalar för.
Kamaxelförsörjning är processen att specificera lobgeometri, axeldimensioner, materialkvalitet och värmebehandling för en motorfamilj, och sedan kvalificera en leverantör att reproducera dessa värden inom ett dokumenterat toleransband för varje batch. Pris och ledtid blir relevant först efter att dessa värden är låsta skriftligt.
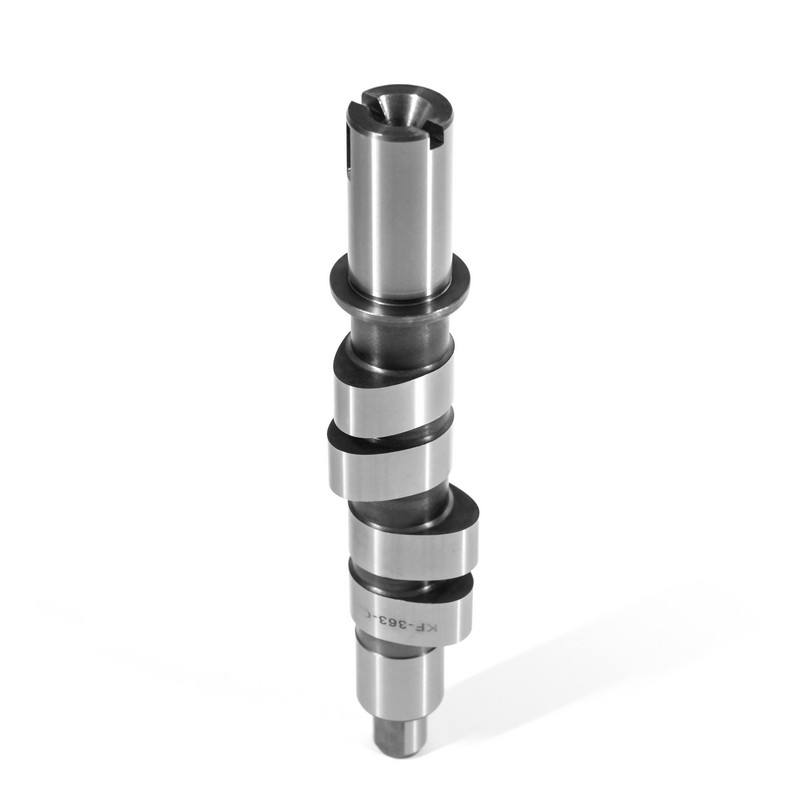
En kamaxel är den roterande axeln inuti en fyrtaktsmotor som omvandlar vevaxelrotation till tidsinställd ventilrörelse genom dess lober. Eftersom varje ventilhändelse ställs in av lobens läge, ändrar en 0,05 mm avvikelse vid nosen eller en 1 grads förändring i lobseparationsvinkeln cylinderfyllning, tomgångsvakuum och avgasutsläpp istället för att bara göra en motor bullrigare.
Anhui KORBOR Machinery Co., Ltd. (KORBOR) har tillverkat kamaxlar sedan 1999 och skickar mer än 2,3 miljoner kamaxlar per år från en 22 000 kvadratmeter stor fabrik i Susong, Anqing. Dess katalog innehåller mer än 1 400 artikelnummer över 800 bil- och 600 motorcykelmodeller, så specifikationsfönstren nedan följer samma kriterier som dess ingenjörsteam tillämpar på inkommande och utgående inspektioner.
Sex av de åtta värdena kan kontrolleras med handverktyg på mindre än tio minuter: loblyft, varaktighet, lobavskiljningsvinkel, bascirkeldiameter, axeltappsdiameter och axelutlopp. Hårdhet och höljedjup kompletterar uppsättningen och kräver en hårdhetstestare snarare än en mikrometer.
Vart och ett av dessa värden hör hemma på ritningen. En leverantör som får "samma som OEM" kommer att leverera en kamaxel som passar, och en kamaxel som passar är inte samma sak som en kamaxel som fortfarande håller sin geometri efter 100 000 km termisk cykling.
| Parameter | Typiskt acceptansband | Varför det spelar roll | Verifieringsverktyg |
|---|---|---|---|
| Loblyft | Nominell plus eller minus 0,05 mm | Ställer in ventillyft, luftflöde och vridmomentkurva | Kammikrometer vid lobnäsan |
| Varaktighet vid 0,050 i lyft | Nominella plus eller minus 2 grader | Ställer in effektband, tomgångsvakuum och utsläpp | Gradhjul med visare |
| Lobes separationsvinkel | Nominell plus eller minus 1 grad | Styr ventilöverlappning och cylindertryck | Cam profiler eller timing fixtur |
| Bascirkelns diameter | Nominell plus eller minus 0,02 mm | Ställer in ventilspel och förspänning av hydraullyft | Mikrometer över bascirkeln |
| Journaldiameter | 0,005 till 0,025 mm löpspel | Håller oljetrycket och förhindrar anfall | Borrmätare mot lagerhuset |
| Skaftlopp | 0,03 mm maximum total indicated runout | Skyddar timingnoggrannhet och lagerlivslängd | V-block med visare |
| Lobens ythårdhet | 45 till 62 HRC beroende på material | Motstår näsgropar och lobslitage | Rockwell C, tre poäng per sats |
| Höljedjup på uppkolade delar | 0,5 till 1,5 mm | Vågar slitstyrka mot kärnans seghet | Mikrohårdhet tvärs över ett skuret prov |
Runout är det värde som oftast lämnas utanför en inköpsorder, och det är det snabbaste avslaget att lösa: två V-block och en indikatorklocka svarar på frågan på mindre än två minuter.
Kylt gjutjärn täcker personbilsmotorer med måttligt lyft, nodulärt gjutjärn ger den böjhållfasthet som behövs för längre axlar, och uppkolat smidesstål som AISI 8620 blir standard över 12 mm ventillyft. Materialkvaliteten följer därför ventillyft och fjäderbelastning, inte fordonspris.
Gjutkärnor: kylt och segjärn
Stålkärnor: smidda och monterade
Katalogfrågan följer materialfrågan. Ett sortiment organiserat efter fordonsfamilj och artikelnummer låter en köpare bekräfta monteringen utan att korshänvisa tre separata manualer för valvetrain.
 Bilkamaxlar listade efter fordonsmärke och artikelnummer Bläddra bland kamaxlar för bilar organiserade efter fordonsmärke och OEM/referensnummer, vilket hjälper köpare att bekräfta monteringen i ett brett utbud av motorfamiljer. Visa produkt →
Hårdheten verifieras vid lobnäsan, inte vid journalen: ett Rockwell C-test vid tre punkter per sats, mot ett 45 till 62 HRC-fönster, fångar en underhärdad del innan den når en motor. Journalavläsningar är inte representativa, eftersom tidskrifter är avsiktligt mjukare än lobens ansikte.
Förkolade kamaxlar löper genom en fast sekvens: normalisera, grov maskin, uppkola, släcka, anlöpa mellan 150 och 200 grader Celsius, sedan slutslipa. Anlöpningstemperaturen är den kontrollpunkt som är lättast att tappa, eftersom en ugn som går 30 grader varm droppar ythårdheten under fönstret utan att ändra en enda dimension.
Nitrering är alternativet där distorsionen måste hållas låg. Ett nitrerat lager på 0,15 till 0,4 mm vid 55 till 60 HRC är tunnare än ett uppkolat hölje, men ingen härdning följer, så axeln förblir rak och behöver mindre uträtning efter värmebehandling.
Ythårdhetsfönster av kamaxelmaterial, HRC
Staplar visar den övre gränsen för det specificerade hårdhetsfönstret för varje kärnmaterial.
Enligt IATF 16949:2016 måste en kamaxelleverantör ha en kontrollplan, en PPAP-fil och spårbarhet för värmepartier för varje leverans, och dessa tre dokument är det som gör att en årlig produktion på flera miljoner enheter kan granskas tillbaka till en enda ugnsbelastning.
Begär följande innan den första produktionsordern släpps:
Samma krav ställs inom företagets ram för kvalitetskontroll , som följer IATF 16949:2016 och sträcker sig till leverantörsrevision mot miljö- och arbetsstandarder, så en köpare ärver en granskad kedja snarare än ett enda certifikat.
800 delnummer för bilar och 600 delnummer för motorcyklar täcker de flesta reparationsbehov i Europa, Asien och Nordamerika, men motorkoden, inte fordonsmodellen, är det område som avgör om en kamaxel passar.
Europeisk täckning är det tydligaste testet av den regeln. En motorkod kan förekomma under tre modellnamn och två cylinderhuvudgjutningar, så en katalogpost måste vara nyckeln till motorn snarare än märket; den täckning av den europeiska bilmarknaden är organiserad på exakt den grunden.
Nordamerikanska och asiatiska applikationer följer samma logik, med varje artikelnummer knutet till en specifik motorfamilj istället för en namnskylt.
 XS6E6250BB FORD Kamaxel modellspecifik katalogpost Utforska denna modellspecifika FORD-kamaxellista, identifierad med artikelnummer XS6E6250BB, för grossist- och OEM-förfrågningar. Visa produkt →
Motorcykeltäckningen uppgår till 600 nummer, koncentrerad till encylindriga och parallella dubbelmotorer som används på marknaderna i Asien, Indiska och Sydamerika, där slitage på ventiler är den vanligaste anledningen till att en kamaxel överhuvudtaget byts ut.
 HONDA Motorcykelkamaxlar för OEM-ersättning och prestanda Bläddra bland 52 HONDA motorcykelkamaxlar för CB, CG, GL, CBR och XR/CRF-modeller, med OEM-ersättnings- och prestandaprofiler plus anpassade alternativ. Visa produkt →
Sju steg skiljer en leverantör som skickar en passande kamaxel från en som skickar en kamaxel som fortfarande mäter inom tolerans på den tjugonde containern, och sekvensen har större betydelse än pappersvolymen.
Loblyft och bascirkeldiameter. Ett fel på 0,05 mm i loblyft flyttar ventillyftet med 0,05 mm vid ventilen, och en bascirkel som är 0,02 mm underdimension ändrar hydraullyftarens förspänning tillräckligt för att påverka buller och lyftarens upppumpning vid höga varvtal.
Lagergjutna kärnor för standardutbyte under 12 mm ventillyft och stålkärnor för höglyft eller rullföljare. Kylt gjutjärn vid 45 till 55 HRC hanterar platta personbilsmotorer; uppkolad AISI 8620 vid 58 till 62 HRC klarar lasterna ovanför det.
Tre kontroller täcker det mesta av risken: utlopp på V-block mot en gräns på 0,03 mm, bascirkel- och axeldiametrar med en mikrometer och en bärbar Rockwell C-avläsning på tre punkter på lobnosen mot 45 till 62 HRC-fönstret. Begär värmeparticertifikatet för att bekräfta avläsningarna.
En PPAP nivå 3-fil, en kontrollplan, EN 10204 3.1 materialcertifikat, hårdhets- och höljedjupsregister och spårbarhet för värmepartier som länkar varje schakt till en ugnsladdning. IATF 16949:2016 kräver att dessa poster bevaras och produceras på begäran, vilket gör ett påstående till en mätbar mätning.
Inköp av kamaxlar är en mätövning innan det är en inköpsövning. Lås de åtta värdena, matcha material för att lyfta, verifiera hårdheten vid lobnosen och prisförhandling blir den enkla delen.




 闽公网安备 35018102000203 号
